

Vijesti
Dom / Vijesti / Vijesti iz industrije / Kovani 7075 u odnosu na 6061 aluminij: vlačna čvrstoća, eloksiranje i obradivost
Odabir između kovanih aluminijskih legura 7075 i 6061 stalna je odluka za inženjere i timove za nabavu koji trebaju lagane komponente s predvidljivim mehaničkim performansama. Iako su obje legure kovanog aluminija koje se mogu očvrsnuti starenjem, njihove kemijske skupine, gornja granica čvrstoće, ponašanje površine i troškovi strojne obrade značajno se razlikuju. Ovaj vodič uspoređuje kovane legure aluminija 7075 i 6061 na tri čimbenika koja su najvažnija kod precizno kovanih dijelova: vlačna čvrstoća, kvaliteta eloksiranja i obradivost.
Praktične razlike počinju od ingota. Legura 7075 pripada sustavu aluminij-cink-magnezij-bakar (Al-Zn-Mg-Cu), dok 6061 pripada sustavu aluminij-magnezij-silicij (Al-Mg-Si). Filozofija legiranja je jednostavna: 7075 je dizajniran za maksimiziranje čvrstoće kroz gusto taloženje MgZn 2 čestica, dok 6061 naglašava dobro zaokruženu izvedbu s dobrom otpornošću na koroziju i zavarljivošću.
| Element | 7075 (težinski%) | 6061 (tež.%) |
|---|---|---|
| cink (Zn) | 5.1 – 6.1 | 0,25 maks |
| magnezij (Mg) | 2.1 – 2.9 | 0,8 – 1,2 |
| Bakar (Cu) | 1,2 – 2,0 | 0,15 – 0,40 |
| Silicij (Si) | 0,40 maks | 0,40 – 0,80 |
| Krom (Cr) | 0,18 – 0,28 | 0,04 – 0,35 |
| Željezo (Fe) | 0,50 maks | 0,70 maks |
Visok sadržaj cinka i bakra u 7075 potiče precipitacijsko otvrdnjavanje. U 6061, magnezij i silicij tvore Mg 2 Precipitati Si, koji daju umjerenu čvrstoću, dok zadržavaju ravnotežu istezanja i korozije. Ta se razlika prelijeva u svako kasnije svojstvo.
U stanju T6, najčešća toplinska obrada za obje legure, kovani 7075 daje granicu razvlačenja od otprilike 435–505 MPa i krajnju vlačnu čvrstoću od 510–570 MPa. Kovani 6061-T6 obično doseže 240-275 MPa popuštanje i 290-310 MPa krajnju vlačnu čvrstoću. U praktičnom smislu, 7075 nudi približno 80% veću granicu razvlačenja od 6061.
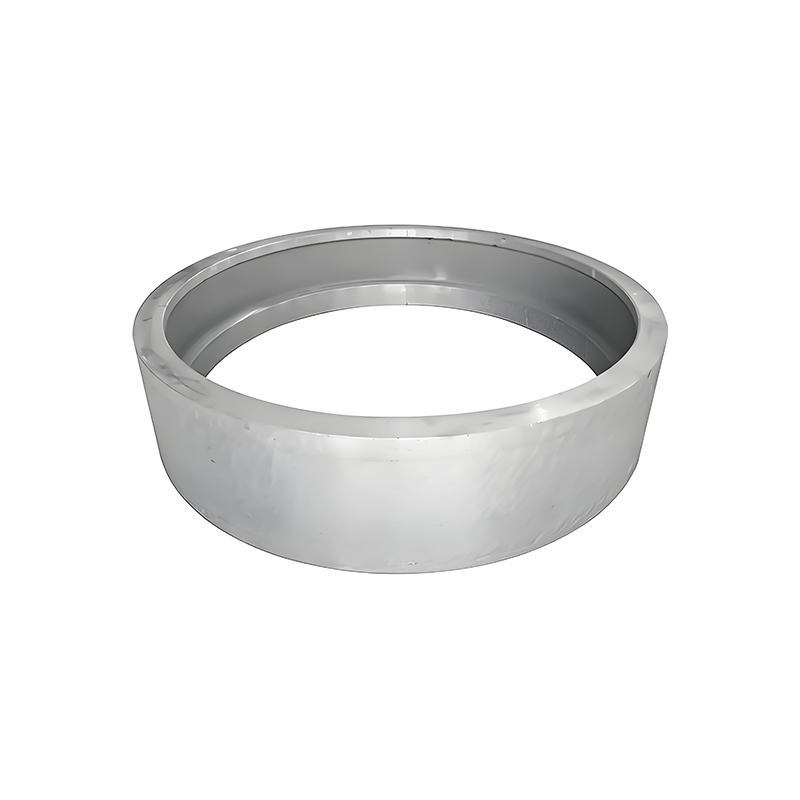 7075 Otkivci od aluminijske legure za konstrukcijske dijelove visoke čvrstoće S otprilike 80% višom granicom razvlačenja od 6061 u stanju T6, otkivci 7075 odgovaraju komponentama s teškim opterećenjem poput zupčanika i prirubnica, gdje smanjenje veličine presjeka smanjuje težinu uz zadržavanje nosivosti. Pogledajte proizvod →
Ta praznina dolazi iz Zn-Mg-Cu sustava: 7075 precipitati su grublji i brojniji nakon umjetnog starenja, što učinkovitije blokira kretanje dislokacija. Za strukturne komponente kao što su kovani zupčanici, prirubnice vratila i kućišta ležajeva u vjetroelektranama i teškim strojevima, dodatna čvrstoća omogućuje smanjenje veličina sekcija, smanjenje mase bez žrtvovanja nosivosti.
Elongacija govori drugu priču. 6061 tipično pokazuje 10-14% istezanje u T6, dok 7075 ima oko 6-10%. Ako je apsorpcija energije ili sposobnost oblikovanja nakon kovanja kritična, 6061 je izbor koji više oprašta.
Anodizacija je uobičajena operacija nakon kovanja za aluminijske dijelove koji trebaju otpornost na habanje, zaštitu od korozije ili poseban estetski izgled. Legura 6061 naširoko se smatra jednom od najboljih aluminijskih legura za eloksiranje. Njegov nizak sadržaj bakra proizvodi jasan, svijetao, ujednačen premaz koji dosljedno prihvaća boje, bilo da je zahtjev prozirna, crna ili prilagođena boja.
 6061 Otkivci od aluminijske legure s vrhunskim odzivom na eloksiranje Poznati po dosljednim, svijetlim anodiziranim završnim obradama, 6061 otkovci uravnotežuju snagu, plastičnost i cijenu, što ih čini praktičnim izborom za strukturne dijelove koji zahtijevaju prozirne ili obojene anodne premaze. Pogledajte proizvod →
Legura 7075 eloksira prihvatljivo, ali uz kompromise. Intermetalne čestice bogate bakrom mogu uzrokovati malo tamnije ili nejednake nijanse u prozirnim anodiziranim završnim obradama, posebno kada geometrija dijela stvara različite gustoće struje. U praksi se 7075 često specificira s tamnim bojama za eloksiranje ili se koristi bez eloksiranja kada je primjena primarno strukturna. Za obje legure moguća je anodizacija tipa II sumpornom kiselinom i tip III; eloksiranje tvrdog sloja često se primjenjuje na 7075 kako bi se obnovila otpornost na habanje koju sama visoka čvrstoća ne osigurava.
Obradivost je često odlučujući faktor u troškovima proizvodnje. Legura 6061 poznata je kao jednostavna obrada: proizvodi kratke, dobro izlomljene strugotine, omogućuje velike brzine rezanja i ostavlja finu završnu obradu površine koja često eliminira sekundarno poliranje. S odgovarajućim rashladnim sredstvom i standardnim alatom od tvrdog metala, 6061 otkovci se mogu tokariti, glodati i bušiti brzinama koje povećavaju propusnost.
7075 manje oprašta, ali nije težak. Isti cink i bakar koji povećavaju čvrstoću također povećavaju radnu otpornost i proizvode čvršće, žilavije strugotine. Operatori obično smanjuju brzine rezanja za 20-30% u usporedbi s 6061, koriste oštrije geometrije pločica i oslanjaju se na krute postavke kako bi izbjegli vibracije. Rezultat je čista završna obrada koja se može ponoviti, ali su vremena ciklusa i troškovi alata prirodno viši.
Jedna važna napomena: kovani materijal općenito se strojno obrađuje predvidljivije od lijevanog materijala jer proces kovanja zatvara poroznost i pročišćava strukturu zrna. Ta se prednost odnosi i na 7075 i na 6061 kada se dio isporučuje kao kovan proizvod, a ne kao odljev.
Obje legure mogu se kovati, ali se njihovi procesni prozori razlikuju. Legura 6061 ima širok raspon temperature kovanja, otprilike 400-500°C, i manju otpornost na deformaciju. To ga čini idealnim za složene zatvorene geometrije kalupa i za operacije otvorenog kalupa kao što su kovane osovine, prstenovi i cilindri. Legura 7075 zahtijeva čvršći prozor, otprilike 350–420°C, i veće sile pritiska. Najprikladniji je za jednostavnije geometrije gdje je isplata maksimalna mehanička čvrstoća.
Toplinska obrada također se razlikuje po osjetljivosti. Obje su legure tretirane otopinom i umjetno starene do stanja T6. 7075 treba preciznu kontrolu gašenja kako bi se izbjegla distorzija, dok je 6061 tolerantniji. Za dobavljača kao što je Maiterio Intelligent Equipment, koji upravlja otvorenim linijama za kovanje, prstenastim valjaonicama, pećima za toplinsku obradu i CNC radionicama za obradu, rukovanje objema legurama u kući je rutinska sposobnost.
Nijedna legura nije univerzalno superiorna; izbor ovisi o opterećenom okruženju, zahtjevima površine i proračunu. Koristite ovaj vodič za odlučivanje:
Za brzu referencu, tablica u nastavku sažima glavne razlike u kovanom stanju:
| Kriteriji | 7075-T6 | 6061-T6 |
|---|---|---|
| Krajnja vlačna čvrstoća | 510–570 MPa | 290–310 MPa |
| Granica razvlačenja | 435–505 MPa | 240–275 MPa |
| Jednolikost eloksiranja | Dobra, tamnija nijansa | Izvrsna, svijetla završna obrada |
| Obradivost | Umjereno | Izvrsno |
| Zavarljivost | Jadno | dobro |
| Tipični trošak | viši | Niže |
Kovani 7075-T6 ima otprilike 80% veću granicu razvlačenja od kovanog 6061-T6. 7075 je prvi izbor kada je potrebna maksimalna čvrstoća. 6061 treba odabrati kada je dovoljna umjerena čvrstoća u kombinaciji s boljom otpornošću na koroziju i zavarljivošću.
Obje legure mogu biti anodizirane, ali 6061 proizvodi svjetliju i jednoličniju prozirnu anodiziranu prevlaku. 7075 ima tendenciju da razvije nešto tamniju ili manje jednoličnu nijansu; odabir tamnih anodizirajućih boja smanjuje ovaj učinak.
7075 zahtijeva oko 20-30% niže brzine rezanja i oštriji alat zbog veće tvrdoće i veće tendencije otvrdnjavanja. 6061 je ekonomičniji za obradu, posebno u CNC proizvodnji velike količine.
Kovani 7075 je omiljen u zrakoplovstvu, obrani i automobilskoj industriji visokih performansi. Kovani 6061 naširoko se koristi u energiji vjetra, građevinskim strojevima, pomorskoj opremi i općim industrijskim strojevima gdje su otpornost na koroziju i isplativost važni.
Maiterio Intelligent Equipment održava namjenske mogućnosti kovanja aluminijskih legura koje pokrivaju 7075, 6061, 2A12, 5083 i 5A06. Postrojenje uključuje kovačke čekiće s otvorenim kalupom, bešavne prstenaste valjaonice, peći za toplinsku obradu i više od 70 CNC strojeva, tako da se kovani proizvodi mogu isporučiti završno obrađeni i spremni za montažu. Inženjerima koji uspoređuju dobavljače otkovaka, praktično iskustvo u radionici je jednako važno kao i tablice s podacima o legurama — saznajte više u našem vodiču za odabir pravog dobavljača kovanja .

No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kina
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous


